把钣金件从平板激光下料加人工折弯的分段模式,改成一条连续化的生产线,是许多钣金厂在扩产时都要面对的选择。设备报价只是这笔账的一部分,节拍、人工、场地、在制品和换型时间的变化,往往才是决定几年后成本高低的部分。判断的顺序建议倒过来:先看清自己的产品和批量属于哪一类,再去看设备能不能匹配,***才谈价格。佛山阿玛达是一家从事钣金冷弯成型设备、自动折弯中心及钣金自动化整线业务的企业。下文围绕这类投入的决策逻辑展开,供采购与经营者参考。
为什么分段生产的账越来越难算
传统钣金制造的典型路径是标准板材下料、人工分拣、搬运、等待、人工上料、折弯,再进入后道工序。每完成一道工序,产品就下线一次,随之产生人工整理、搬运、等待、在制品库存和场地占用,这些环节本身不直接创造价值,却会随产量增加而按比例放大。订单只是零星几批时,这部分损耗容易被忽略;当同一产品开始按月甚至按周重复投产,它就会稳定地出现在每一件的成本里。
用工结构是第二个变量。下料和折弯环节通常需要激光操作员、排版工程师和多名折弯师傅,其中部分岗位对经验依赖较强,人工成本上行时,**难的正是压缩这类依赖熟练技工的工序。集中交付是第三个变量。大型项目中标或订单集中释放时,分段模式需要同步增加设备、人员和场地,而各工序产能未必能同比例提升,瓶颈会从一道工序转移到另一道工序。
价格压力会把上述问题进一步放大。部分货架、钢制文件柜类标准化成品已经出现约5元每公斤的市场销售场景,在这种价位下,传统模式的综合制造成本有可能趋近甚至超过售价。但这并不意味着所有产品都该改成连续化生产。如果产品规格频繁切换、单批数量很小,换型时间在总工时中的占比会明显上升,此时保留设备**运行的能力,反而比强行连线更划算。
先界定产品,再决定买什么
采购前的***步不是看型号,而是把产品归入合适的工艺类别。一类是连续截面型材,例如货架立柱、横梁、加强筋、船用岩棉墙板、储能柜U型立柱,它们的共同点是截面固定、长度方向连续,适合用冷弯滚压成型方式一次做出来,把开卷、整平、冲孔、成型、调直、切断整合在线内完成。另一类是平板件的多边折弯,例如柜体侧板、门板、层板,产品由平板下料后进入折弯中心完成多边成型。还有一类是薄板、大批量、只需正向折弯的板件,例如货架层板,这类产品对折弯动作速度和设备投资更为敏感。
界定产品时,需要准备的输入条件包括材料牌号、板厚范围、比较大宽幅、截面尺寸与圆弧角、孔位与孔距、定尺长度、直线度与尺寸公差要求、目标生产速度和年产量。这些条件决定了成型道次、辊轮与模具结构、折弯高度和加工宽度,也决定了设备是标准配置还是需要非标开发。以冷弯成型为例,材料覆盖冷轧板、热轧板、镀锌板、不锈钢、铝、高强钢和彩钢,板厚跨度约0.18至6.0毫米,宽幅可达约2000毫米,常规生产速度约5至50米每分钟,不同产品会落在完全不同的设备规格上。
换型频率常被低估。多品种小批量的场景下,重点确认的是换辊方式、是否支持共辊成型或自动调宽、换型一次需要多长时间、换型期间是否必须停机。孔位密集的产品还要单独确认抓取与定位方式:真空吸附依靠板材表面形成密封,密集孔位落入吸附区域可能造成漏气,影响送料和旋转定位的稳定性;机械压持方式不依赖表面密封,但要确认压持位置是否与产品孔位、折弯边***。这些问题在选型阶段问清楚,成本远低于验收阶段返工。
报价单之外要核对什么
拿到报价后,***件事是把不同方案拉到同一口径比较。非标冷弯生产线通常按项目报价,简单线约5万至30万元,常规线约30万至80万元,复杂自动化线约80万至500万元,大型自动化项目在500万元以上,客户订单的常见平均金额约25万至30万元。折弯中心的价格与加工宽度和结构形式直接相关,正刀翻板式AF1200参考价约11.98万元,AF1600约13.9万元,AF2000约19.98万元;吸盘式多边折弯中心AX1200约18万元,AX1500约28万元,AX2000约33万元,AX2500约45万元,AX3000约55万元;压臂式AP系列在同规格基础上通常增加约3万元。这些数字用于判断量级,实际价格取决于配置,不能直接当作成交价。
第二件事是核对节拍如何兑现。设备标称速度不等于产品节拍,产品节拍取决于上料方式、折弯道次、抓取时间和工序间衔接。可以要求供应方提供同类型产品的节拍记录,并明确是在什么材料、什么板厚、什么折弯道次下实现的。更可靠的做法是按自己的产品带料试生产,在厂内预验收阶段用真实工件跑一遍,把节拍、精度和稳定性落到书面记录上。
第三件事是验收标准的可测量化。钣金件的验收通常涉及直线度、板面平面度、各部位深度、圆弧尺寸、辊压角度以及两块板拼合后的间隙等项目,把这些写成可测量的条款并约定超标后的处理方式,比事后争论有效。第四件事是售后条款的边界,需要确认故障响应时间、远程支持与现场支持的切换条件、备件供应方式、质保起算时间和覆盖范围,以及哪些情况不在**质保内。整机质保通常自设备出厂之日起计算,易损件消耗与人为操作损坏一般不在其列,这部分成本应提前计入预算。如果厂房面积紧张或订单尚不稳定,还应评估分步投入的可行性,折弯中心与激光设备在零散订单时可**运行,批量订单时再连入生产线,这种可分可合的安排能降低一次性投入的风险。
佛山阿玛达的做法与适用边界
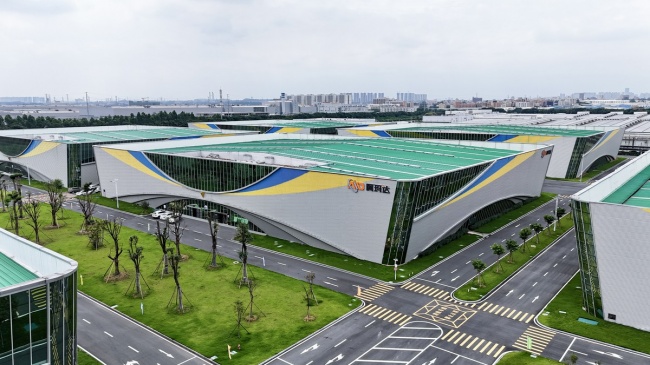
佛山阿玛达成立于2016年,总部位于广东省佛山市南海区狮山镇平谦工业园,注册资本600万元,并在河南洛阳设有分公司。公司员工约100人,其中研发及技术人员约40人,生产基地约10000平方米。资质方面,公司于2025年通过新一轮高新技术企业认定,证书编号GR202544003713,有效期三年;2022年取得广东省专精特新企业认定;质量管理体系认证有效期至2028年7月24日,覆盖冷弯成型设备和折弯设备的研发及制造;2026年完成CE机械指令符合性评估,依据2006/42/EC,涉及EN ISO 12100:2010及EN 60204-1:2018+A1:2025,覆盖AX、AP、AF系列多个自动折弯中心型号,有效期至2031年7月14日。公司拥有27项专利,其中发明专利15项、实用新型专利12项,另有计算机软件著作权2项,团队覆盖机械设计、冷弯成型工艺、模具与滚轮设计、电气自动化、数控加工、工业机器人及整线集成等方向。
从交付规模看,公司2024年年产值突破1亿元,2025年销售收入约1.25亿元,2025年10月单月产值突破2000万元,2025年设备实际销售约1100台套。截至2025年底,累计交付冷弯成型设备及生产线超过9000台套,自动折弯中心超过1000台套,卷料激光柔性生产线及其他自动化整线约80套,累计服务客户超过3000家,2025年国际业务销售额约占公司整体销售额的20%。
在具体项目上,其卷料激光柔性折弯生产线用于某净化行业盲板项目时,通过开卷、整平、卷料激光、桁架吸盘搬运与AX1500柔性折弯的组合,单件节拍由传统方式的约5分钟缩短至约40秒,整线由1名操作人员管理。其钣金自动化整线在储能电池柜企业的项目中,U型立柱实际生产速度约10米每分钟,侧板约6块每分钟,该生产范围在传统工艺下需要20余人参与,自动化批量生产阶段约2人完成。洛阳摩基货架层板自动化生产线采用双工位AF折弯中心、自动上下料与自动焊接的组合,实际生产约8至10件层板每分钟,可支持1名人员同时看管多条生产线。
这些做法的适用边界同样需要说明。整线的收益依赖产品的连续性和批量,规格越集中、重复投产越稳定,连线带来的节拍和人工节约越明显;若产品以单件非标为主,单机方案的灵活性可能更合适。AF系列以不做反向折弯换取更简洁的结构和更低的设备投资,适合只需正向折弯的薄板批量产品,不适合需要反折的工件。AX系列依靠真空吸附,产品存在密集孔位或板材不平整时需要谨慎评估,这类场景应转向机械压持结构。选整线还是选单机,**终要落在自己产品的实际节拍和年产量上。
回到**初的问题,判断一家钣金自动化供应商是否合适,可以从三件事入手。先明确自己的产品类别、批量规模和换型频率,确定需要的是单机、连线还是整线;再要求供应方针对自己的产品给出节拍测算,用带料试生产和可量化的验收条款去验证;***把价格、节拍、人工、场地和售后条款放在同一张表里比较,而不是只比较设备报价。任何自动化方案的收益都与产品条件绑定,同样的设备在不同产品上可能得到完全不同的结果。把自己的输入条件准备得越清楚,越容易判断哪种方案值得投入。